

প্রধান কাঠামোগত উপাদান
মেশিনের বিছানা
মেশিন টুলের মৌলিক কাঠামো। এটি সমস্ত উপাদান সমর্থন করে এবং সামগ্রিক অনমনীয়তা এবং কাঠামোগত স্থিতিশীলতা নিশ্চিত করে।
টাকু সিস্টেম
মিলিং কাটারকে ঘূর্ণন শক্তি প্রদান করে এবং টাকু গতি, টর্ক এবং মেশিনিং নির্ভুলতা নির্ধারণ করে।
কাজের টেবিল
ওয়ার্কপিসকে মাউন্ট এবং সমর্থন করতে ব্যবহৃত হয়, বরাবর আন্দোলন সক্ষম করেX, Y, এবং Z অক্ষ.
ফিড সিস্টেম
servo মোটর বা stepper মোটর সঙ্গে মিলিত গঠিতবল স্ক্রু, ফিড গতি এবং অবস্থান নির্ভুলতা নিয়ন্ত্রণের জন্য দায়ী.
কুলিং সিস্টেম
কাটার তাপমাত্রা হ্রাস করে, হাতিয়ারের আয়ু বাড়ায় এবং পৃষ্ঠের ফিনিস উন্নত করে।
কন্ট্রোল সিস্টেম
অন্তর্ভুক্তসিএনসি কন্ট্রোলারঅথবা ম্যানুয়াল কন্ট্রোল প্যানেল, প্রোগ্রাম করা মেশিনিং বা ম্যানুয়াল অপারেশন সক্ষম করে।

বেসিক মিলিং মোশন
প্রাথমিক গতি
মিলিং কাটার উচ্চ-গতির ঘূর্ণন।
ফিড মোশন
বরাবর workpiece এবং কর্তনকারী মধ্যে আপেক্ষিক আন্দোলনX, Y, এবং Z অক্ষ.
সম্মিলিত কাটিং মোশন
প্রাথমিক গতি এবং ফিড গতির সংমিশ্রণ একটি ক্রমাগত কাটিয়া গতিপথ তৈরি করে।
মিলিং aমাল্টি-দাঁত কাটার প্রক্রিয়া, যেখানে প্রতিটি দাঁত পর্যায়ক্রমে ওয়ার্কপিসকে নিযুক্ত করে এবং বিচ্ছিন্ন করে।
এর ফলে কাটিং ইমপ্যাক্ট কমে যায়, উন্নত চিপ ইভাকুয়েশন, এবং এর তুলনায় উল্লেখযোগ্যভাবে উচ্চতর মেশিনিং দক্ষতাএকক-প্রান্তের টুল যেমন টার্নিং টুল.
মিলিং মেশিনের বৈশিষ্ট্য
মেশিনিং অংশে উচ্চ অভিযোজনযোগ্যতা এবং নমনীয়তা, জটিল কনট্যুর সহ উপাদানগুলি প্রক্রিয়া করতে সক্ষম বা কঠিন-নিয়ন্ত্রণ করা-মাত্রা, যেমনছাঁচ উপাদান এবং হাউজিং অংশ.
মেশিনের যন্ত্রাংশের ক্ষমতা যা প্রচলিত মেশিন টুল সহজে প্রক্রিয়া করতে পারে না, যেমন গাণিতিক মডেল, জটিল বক্ররেখা, এবং তিন-মাত্রিক পৃষ্ঠ দ্বারা সংজ্ঞায়িত উপাদান।
একাধিক অপারেশন একক সেটআপে সম্পন্ন করা যেতে পারে, অবস্থান নির্ভুলতা এবং দক্ষতা উন্নতি.
উচ্চ যন্ত্র নির্ভুলতা এবং স্থিতিশীল গুণমান।
CNC সিস্টেমের নাড়ি সমতুল্য সাধারণত হয়0.001 মিমি, যখন উচ্চ-নির্ভুল সিস্টেম পৌঁছাতে পারে0.1 μm. CNC মেশিনিং মানুষের অপারেশনাল ত্রুটিগুলিও কমিয়ে দেয়।
উত্পাদন অটোমেশন উচ্চ স্তরের, অপারেটর শ্রম তীব্রতা হ্রাস এবং স্বয়ংক্রিয় উত্পাদন ব্যবস্থাপনা সহজতর.
উচ্চ উত্পাদনশীলতা।
CNC মিলিং মেশিনে সাধারণত বিশেষ ফিক্সচার বা ডেডিকেটেড প্রক্রিয়া সরঞ্জামের প্রয়োজন হয় না। ওয়ার্কপিস স্যুইচ করার সময়, অপারেটরদের শুধুমাত্র সঞ্চিত মেশিনিং প্রোগ্রামটি লোড করতে হবে, উপযুক্ত সরঞ্জামগুলি ইনস্টল করতে হবে এবং সরঞ্জামের পরামিতিগুলি সামঞ্জস্য করতে হবে, উল্লেখযোগ্যভাবে উত্পাদন চক্রকে ছোট করে।
অতিরিক্তভাবে, সিএনসি মিলিং মেশিনের কাজগুলিকে একীভূত করেমিলিং, বিরক্তিকর, এবং তুরপুন, অত্যন্ত ঘনীভূত মেশিনিং অপারেশন সক্ষম করে এবং ব্যাপকভাবে দক্ষতা উন্নত করে।
টাকু গতি এবং ফিড হার ক্রমাগত সমন্বয় করা যেতে পারে, সর্বোত্তম কাটিয়া পরামিতি নির্বাচন করার অনুমতি দেয়.
কোর মিলিং পরামিতি এবং গণনার সূত্র
মিলিং অপারেশনের যৌক্তিকতা প্রধানত দ্বারা নির্ধারিত হয়চারটি পরামিতি: টাকু গতি, ফিড রেট, কাটিংয়ের গভীরতা এবং কাটিং প্রস্থ.
নিম্নলিখিত সূত্রগুলি প্রকৌশল অনুশীলনে সবচেয়ে বেশি ব্যবহৃত হয়।
স্পিন্ডেল গতি n (r/min)
কাটিয়া গতি অনুযায়ী গণনা করা হয়:
n=1000×vcπ×Dn=\\frac{1000 \\times v_c}{\\pi \\times D}n=π×D1000×vc
কোথায়:
ভিসি- কাটার গতি (মি/মিনিট), টুল এবং ওয়ার্কপিস উপাদান দ্বারা নির্ধারিত
D- টুল ব্যাস (মিমি)
ফিড প্রতি দাঁত fz (মিমি/দাঁত)
এই পরামিতি নির্ধারণ করেপৃষ্ঠের রুক্ষতা এবং কাটিয়া লোড.
f=fz×z×nf=f_z \\times z \\times nf=fz×z×n
কোথায়:
f- টেবিল ফিড রেট (মিমি/মিনিট)
z- কাটার দাঁতের সংখ্যা
fz- দাঁত প্রতি ফিড (মিমি/দাঁত), সাধারণত0.05-0.2 মিমি/দাঁত
কাটিং ক্রস-বিভাগ এলাকা (লোড মূল্যায়ন)
অ্যাপ=ap×aeA_p=a_p \\times a_eAp=ap×ae
কোথায়:
ap- কাটার অক্ষীয় গভীরতা (মিমি)
ae- কাটার রেডিয়াল গভীরতা (মিমি)
কাটিং ক্রস-বিভাগীয় এলাকা যত বড় হবে, কাটিং লোড তত বেশি হবে, এর থেকে উচ্চতর দৃঢ়তা প্রয়োজনমেশিন টুল, কাটিং টুল, এবং ওয়ার্কপিস সেটআপ.
উপাদান অপসারণের হার Q (cm³/মিনিট)
Q=ap×ae×fQ=a_p \\times a_e \\times fQ=ap×ae×f
এই প্যারামিটারটি মূল্যায়ন করতে ব্যবহৃত হয়যন্ত্র দক্ষতাএবং প্রক্রিয়া অপ্টিমাইজেশান একটি গুরুত্বপূর্ণ সূচক.
মিলিং মেশিন এবং অ্যাপ্লিকেশন পরিস্থিতির শ্রেণীবিভাগ
নিয়ন্ত্রণ পদ্ধতি দ্বারা
প্রচলিত মিলিং মেশিন
ম্যানুয়াল অপারেশন, একক-পিস উৎপাদন, সরল অংশ, ছাঁচ মেরামত, এবং স্লট মেশিনিংয়ের জন্য উপযুক্ত।
CNC মিলিং মেশিন
প্রোগ্রাম-নিয়ন্ত্রিত স্বয়ংক্রিয় মেশিনিং, এর জন্য উপযুক্তজটিল কনট্যুর, ছাঁচ, এবং নির্ভুলতা ব্যাচ উপাদান.
স্ট্রাকচারাল লেআউট দ্বারা
উল্লম্ব মিলিং মেশিন
উল্লম্ব টাকু অভিযোজন; এর জন্য সবচেয়ে বেশি ব্যবহৃত টাইপপ্লেন মেশিনিং, স্লট, এবং গহ্বর.
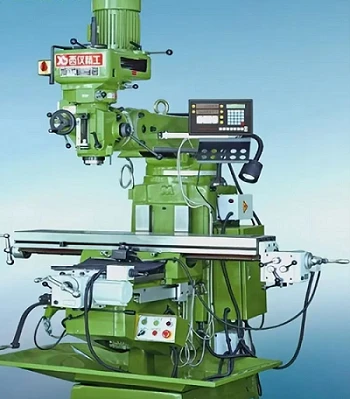
অনুভূমিক মিলিং মেশিন
অনুভূমিক টাকু অভিযোজন; জন্য উপযুক্তলম্বা খাঁজ, হেলিকাল গ্রুভ, এবং মাল্টি-সারফেস মেশিনিং.

গ্যান্ট্রি মিলিং মেশিন
বৃহৎ আকারের কাঠামো-এর জন্য উপযুক্তবড় প্লেট, ফ্রেম, এবং ছাঁচ মেশিনিং.

ড্রিলিং এবং লঘুপাত কেন্দ্র / হালকা মিলিং কেন্দ্র
উচ্চ-গতি এবং উচ্চ-নির্ভুল মেশিনের জন্য সাধারণত ব্যবহৃত হয়3C ইলেকট্রনিক উপাদান.
নির্ভুলতা স্তর দ্বারা
| স্তর | নির্ভুলতা গ্রেড |
|---|---|
| স্ট্যান্ডার্ড | IT10–IT12 |
| যথার্থতা | IT8–IT10 |
| উচ্চ নির্ভুলতা | IT7 বা উচ্চতর |
বিভিন্ন উপকরণের জন্য মিলিং অভিযোজন
উপাদান বৈশিষ্ট্য সরাসরি নির্ধারণকাটিং প্যারামিটার, টুল নির্বাচন, এবং কুলিং পদ্ধতি.
কার্বন ইস্পাত / কাঠামোগত ইস্পাত
বৈশিষ্ট্য:
ভাল machinability
মাঝারি কঠোরতা
প্রস্তাবিত সরঞ্জাম:
কার্বাইড টুল বা উচ্চ -গতির ইস্পাত সরঞ্জাম
প্রস্তাবিত পরামিতি:
মাঝারি থেকে উচ্চ টাকু গতি
মাঝারি ফিড হার
পর্যাপ্ত কাটিং তরল
স্টেইনলেস স্টীল
বৈশিষ্ট্য:
উচ্চ আনুগত্য
বিল্ট-আপ প্রান্তের প্রবণ
কঠিন কাজ কঠিনীকরণ
প্রস্তাবিত সরঞ্জাম:
আল্ট্রা-সূক্ষ্ম শস্য কার্বাইড
প্রলিপ্ত কাটার সরঞ্জাম
প্রস্তাবিত পরামিতি:
কম কাটিয়া গতি
দাঁত প্রতি ছোট ফিড
পর্যাপ্ত কুলিং
অ্যালুমিনিয়াম অ্যালয়
বৈশিষ্ট্য:
হালকা এবং নরম
সহজ চিপ আনুগত্য
উচ্চ পৃষ্ঠ ফিনিস প্রয়োজনীয়তা
প্রস্তাবিত সরঞ্জাম:
কার্বাইড সরঞ্জাম
একক-বাঁশি বা উচ্চ-পলিশ কাটার
প্রস্তাবিত পরামিতি:
উচ্চ টাকু গতি
বড় ফিড হার
এয়ার কুলিং বা তেল-মিস্ট কুলিং
ঢালাই আয়রন
বৈশিষ্ট্য:
ভঙ্গুর উপাদান
সূক্ষ্ম ঘষিয়া তুলিয়া ফেলিতে সক্ষম চিপ উত্পাদন
প্রস্তাবিত সরঞ্জাম:
পরিধান-প্রতিরোধী কার্বাইড সরঞ্জাম
প্রস্তাবিত পরামিতি:
মাঝারি থেকে উচ্চ গতির
শুষ্ক বা আধা{0}}শুষ্ক মেশিনিং
তামা, প্লাস্টিক, এবং Phenolic উপকরণ
বৈশিষ্ট্য:
অত্যন্ত নমনীয় বা ভঙ্গুর
প্রস্তাবিত সরঞ্জাম:
পালিশ কাটার
একক-বাঁশি মিলিং টুল
প্রস্তাবিত পরামিতি:
উচ্চ টাকু গতি
ছোট কাটিয়া গভীরতা
কম্পন বিরোধী- ব্যবস্থা
মিলিং প্রসেস অপ্টিমাইজ করার জন্য ব্যবহারিক পদ্ধতি
টুল অপ্টিমাইজেশান
ব্যবহার করুনরুক্ষ যন্ত্রের জন্য বৃহত্তর কাটিং গভীরতা সহ বহু-বাঁশি কাটারদক্ষতা উন্নত করতে
ব্যবহার করুনশেষ করার জন্য সংক্ষিপ্ত, উচ্চ-কঠোরতার সরঞ্জামপৃষ্ঠের গুণমান এবং মাত্রিক নির্ভুলতা উন্নত করতে
কম্পন কমাতে অতিরিক্ত টুল ওভারহ্যাং এড়িয়ে চলুন
কাটিং পাথ অপ্টিমাইজেশান
পছন্দ করুনমিলিং আরোহণ, যা নির্ভুল যন্ত্রে বিভিন্ন সুবিধা প্রদান করে:
ওয়ার্কপিসের কম্পন কমে গেছে, কাটিয়া টুল রক্ষা এবং স্থিতিশীল কাটিয়া অবস্থা বজায় রাখতে সাহায্য করে।
নিম্ন টুল পরিধান, কাটিয়া টুল সেবা জীবন প্রসারিত.
উন্নত পৃষ্ঠ ফিনিস, মেশিনিং করার সময় বিশেষভাবে উপকারীঅ্যালুমিনিয়াম খাদ.
ব্যবহার করুনহেলিকাল র্যাম্পিংউল্লম্ব নিমজ্জন এড়াতে পকেট মেশিন করার সময়।
আবেদন করুনচাপ পরিবর্তনকাটিং প্রভাব কমাতে এবং মসৃণ টুল আন্দোলন নিশ্চিত করতে জটিল কনট্যুরগুলিতে।

অনমনীয়তা অপ্টিমাইজেশান
একাধিক সমর্থন পয়েন্ট সহ দৃঢ়ভাবে ওয়ার্কপিস সুরক্ষিত করুন
মেশিনে উচ্চতর দৃঢ়তা-ফিক্সচার-টুল সিস্টেম বৃহত্তর কাটিং প্যারামিটারের অনুমতি দেয়
লম্বা টুল ওভারহ্যাং দিয়ে মেশিন করার সময় ফিড এবং গতি হ্রাস করুন
কুলিং এবং চিপ অপসারণ
ব্যবহার করুনউচ্চ-চাপের অভ্যন্তরীণ কুল্যান্টগভীর স্লট এবং অন্ধ গর্ত জন্য
দরিদ্র চিপ উচ্ছেদ কারণ হতে পারেসেকেন্ডারি কাটা, পৃষ্ঠের স্ক্র্যাচ এবং টুল অতিরিক্ত গরম করা
সাধারণ মিলিং সমস্যা এবং সমাধান
রুক্ষ পৃষ্ঠ বা দৃশ্যমান টুল চিহ্ন
কারণ:
অত্যধিক ফিড হার
টুল পরিধান
অপর্যাপ্ত অনমনীয়তা
যন্ত্রের কম্পন
সমাধান:
কমিয়ে দিনfz
টুলটি প্রতিস্থাপন করুন
টুল ওভারহ্যাং ছোট করুন
ক্ল্যাম্পিং অনমনীয়তা উন্নত করুন
মাত্রিক বিচ্যুতি বা অস্থির নির্ভুলতা
কারণ:
মেশিন ব্যাকল্যাশ
টুল পরিধান
তাপীয় বিকৃতি
টুল সেটিং ত্রুটি
সমাধান:
ব্যাকল্যাশ ক্ষতিপূরণ প্রয়োগ করুন
পর্যায়ক্রমে সরঞ্জামগুলি প্রতিস্থাপন করুন
মেশিন প্রিহিট করুন
সুনির্দিষ্ট টুল সেটিং সঞ্চালন
কম্পন, অস্বাভাবিক শব্দ, বা টুলের বিচ্যুতি
কারণ:
অত্যধিক কাটিয়া গভীরতা
অপর্যাপ্ত অনমনীয়তা
অনুপযুক্ত টাকু গতি
সমাধান:
কমিয়ে দিনapবাae
অনুরণন এড়াতে টাকু গতি সামঞ্জস্য করুন
ফিক্সচারের অনমনীয়তা উন্নত করুন
দ্রুত টুল পরিধান বা প্রান্ত চিপিং
কারণ:
অত্যধিক কাটিয়া পরামিতি
কঠিন উপাদান
খারাপ শীতল অবস্থা
সমাধান:
কমিয়ে দিনকাটার গতি (ভিসি)
প্রলিপ্ত সরঞ্জাম ব্যবহার করুন
কুল্যান্ট সরবরাহ উন্নত করুন
ওয়ার্কপিস বিকৃতি
কারণ:
অত্যধিক ক্ল্যাম্পিং বল
তাপ কাটা
অভ্যন্তরীণ চাপ মুক্তি
সমাধান:
সুষম ক্ল্যাম্পিং প্রয়োগ করুন
রাফিং এবং ফিনিশিং আলাদা করুন
মানসিক চাপ-চিকিৎসা করুন
সেগমেন্টেড মেশিনিং ব্যবহার করুন
সারাংশ: দক্ষ মিলিংয়ের মূল যুক্তি
মিলিং শুধুমাত্র ঘূর্ণমান সরঞ্জাম এবং চলন্ত অক্ষ সম্পর্কে নয়।
এটি একটিপদ্ধতিগত প্রকৌশল প্রক্রিয়া যার মধ্যে পরামিতি, সরঞ্জাম, উপকরণ, প্রক্রিয়া এবং মেশিনের অনমনীয়তা জড়িত.
মূল নীতিগুলি তিনটি মূল পয়েন্টে সংক্ষিপ্ত করা যেতে পারে:
উপযুক্ত কাটিয়া পরামিতি ব্যবহার করুন- টাকু গতি, ফিড রেট, এবং কাটিং গভীরতা অবশ্যই টুল এবং উপাদানের সাথে মেলে।
সিস্টেমের দৃঢ়তা নিশ্চিত করুন- মেশিন, ফিক্সচার, টুল এবং ওয়ার্কপিস যত বেশি স্থিতিশীল, মেশিনের গুণমান এবং দক্ষতা তত বেশি।
রাফিং এবং ফিনিশিং আলাদা করুন- রুক্ষ মেশিনিং দক্ষতার উপর ফোকাস করে, যখন সমাপ্তি সঠিকতা এবং পৃষ্ঠের গুণমানকে অগ্রাধিকার দেয়।
আয়ত্ত করেগঠন, নীতি, সূত্র, উপাদান সামঞ্জস্য, এবং অপ্টিমাইজেশান কৌশলউপরে বর্ণিত, প্রকৌশলী এবং অপারেটররা দ্রুত সঠিক সিদ্ধান্ত নিতে পারেমেশিনিং অপারেশন, সিএনসি প্রোগ্রামিং, প্রক্রিয়া পরিকল্পনা এবং সরঞ্জাম নির্বাচন, যার ফলে যন্ত্রের গুণমান এবং উত্পাদন দক্ষতা উন্নত হয়।


